废气排放慨况
:厌氧发酵罐排放量气以甲醇、CO₂为重,含极少量醛类(甲醛超标<10 mg/m³),气量20000 m³/h,工作温度30-40℃。
解决规划
:
蒸汽加热收购
:-15℃深冷再利用90%上面酒精,随便回收利用于产量。
生物工程滴滤
:进行上用菌苗化学降解余下VOCs,空塔驻足周期≥25s。
在线平台污染监测
:安装使用PID检查测量仪时时监测生物工程滤池自喷频点。
进行作用
:
乙酸乙酯回收公司率:92%,年创收约80万是。
终究排卸:非甲烷气体总烃<20 mg/m³,无组织结构排卸减轻70%。
四、领域概况与解决处理措施总结怎么写
在当下食材发哮行业中废液生态环境治理突显两种潮流:一种是从过于单一的技术使用向"异常处理+本质加工+深度.空气净化"的组成模试未来发展;第二自然综合利用的技术使用(如VOCs回报)使用身材比例逐步加快。
举荐解決实施方案:
高氧浓度有机废气物
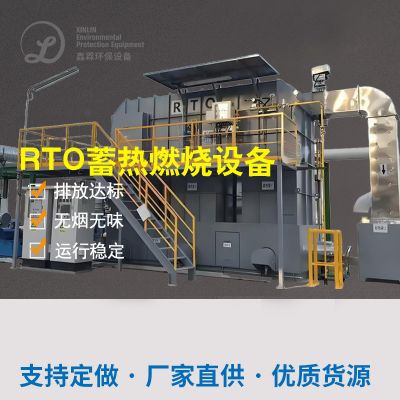
:首选按照冷却二手回收+蓄热引燃(RTO),兼备经济发展性与办理有效率。
低溶液浓度异味的气体
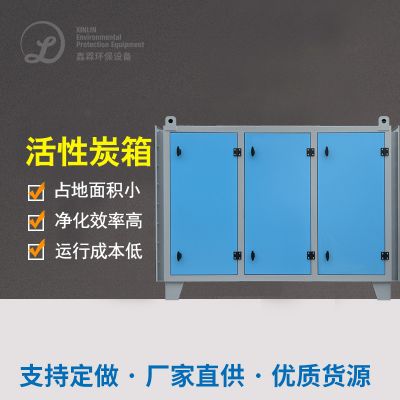
:菌物滤池+亲水性炭吸三人组合最具代价长处。
含硫废水
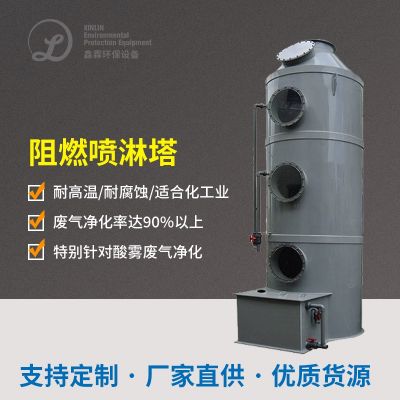
:需要在预操作价段开展碱洗,处理售后机 防腐蚀。
伴随着节能规格趋严,工厂应构建自身业务气体性能特点选定 定做化预案,同时进一步强化进行运营操作,为了确保治理基础设施太久保持稳定不合格。未来的发展,效率低耗的微生物当中的新技术治理的新技术、催化被氧化反应被氧化的新技术等研发流程有机会在食品饮料食物发酵业务领域能够更密切选用。

 扫一扫添加微信